收藏: Mintech TR-M 系列数控系统专用 TRM 切割刀具
专为 Mintech TR‑M 系列 CNC 路由器设计的精密切割解决方案
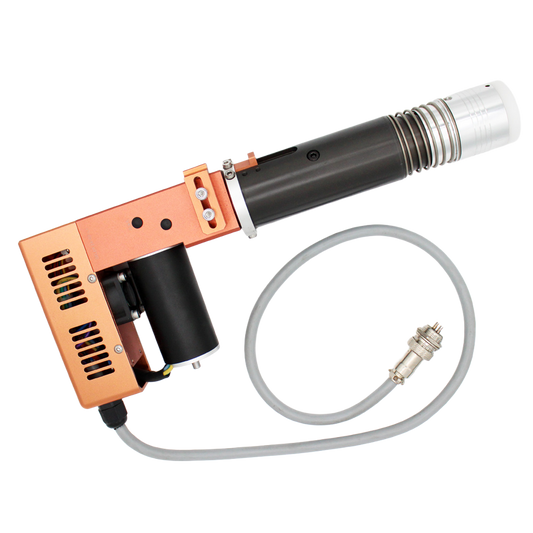
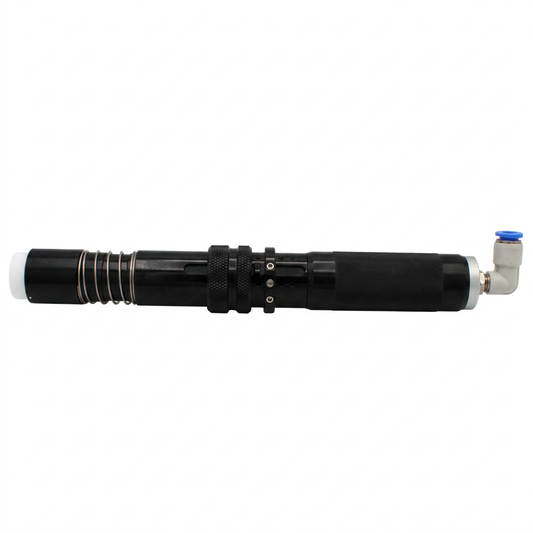
此 TRM 特种切割刀具系列汇集了专为 Mintech TR‑M 系列 CNC 系统设计的一整套专业切割头、振动刀片和刀架配件。这些工具专为精度、耐用性和整洁的切割性能而打造,可支持包装、标牌、纺织品、泡沫、橡胶以及其他柔性或半刚性材料等苛刻的工作流程。
-
Mintech TR-M系列主动式轮式切割头
常规价格 $1,700.00常规价格单价 / 单价促销价 $1,700.00 -
Mintech TR-M系列压痕切割头
常规价格 $1,000.00常规价格单价 / 单价促销价 $1,000.00 -
Mintech TR-M系列电动振动切割头
常规价格 $1,900.00常规价格单价 / 单价促销价 $1,900.00 -
Mintech TR-M系列专用斜口刀
常规价格 $1,200.00常规价格单价 / 单价促销价 $1,200.00 -
Mintech TR-M系列气动切割头
常规价格 $2,400.00常规价格单价 / 单价促销价 $2,400.00 -
Mintech TR-M系列尖头切割头
常规价格 $1,000.00常规价格单价 / 单价促销价 $1,000.00 -
Mintech TR-M 系列弹簧切割头
常规价格 $1,000.00常规价格单价 / 单价促销价 $1,000.00 -
Blade Tool Collet 可提供精准且牢固的刀片夹持。
常规价格 $10.00常规价格单价 / 单价促销价 $10.00
常见问题解答
什么是 TRM 特殊切割刀具?
TRM 特种切割刀具是专为 Mintech TR‑M 系列数控铣床设计的精密切割头和振动刀片。该系列产品包括主动轮、压痕、电动振动、气动、斜角、尖头和弹簧切割头,以及用于稳固夹持刀片的振动刀片和刀具筒夹。
这些工具旨在适用于哪些工作流程和材料?
它们专为高精度、耐用性和洁净的切割性能而设计,适用于各种严苛的应用场景,例如:
- 包装
- 标识
- 纺织品
- 泡沫
- 橡胶
- 其他柔性或半刚性材料
是什么使这些刀具适用于 TR‑M 系列 CNC 系统?
每款工具的设计旨在实现:
- 精准度
- 耐用性
- 整洁的切割性能
- 高要求的工业工作流程
这些工具是 Mintech TR‑M 系列系统专用的吗?
是的——本系列中的所有产品均为 Mintech TR‑M 系列数控铣床专门设计,可确保兼容性并实现最佳的切割性能
刀片工具夹头有什么用途?
它能精准且稳固地夹持刀片,确保稳定的切割性能。
刀具操作安全须知
刀片对齐与筒夹安装
-
中心线与伸出量设置
- 将刀片插入筒夹或适配器刀柄中,使切削刃严格对准刀柄的参考零轴。
- 设置刀片伸出长度,使外露长度等于材料厚度加上 0.5 毫米至 1.0 毫米(切入衬垫内)。伸出过长会增加刀片的横向偏斜并导致过早磨损。
-
夹紧与筒夹检查
- 插入前检查筒夹缝隙和锁紧螺钉是否有碎屑或金属疲劳现象。将固定螺钉均匀地紧固在刀柄的平整面上,以防刀片在侧向载荷下扭转偏移。
-
角度验证
- 确保刀片背面与工作台垂直。如果使用非对称斜刃刀片,需确认垂直面应朝向成品切割面还是废料侧。
切向校准与方向调整
-
Theta 轴(旋转轴)零位校准
- 沿机器主 X 轴进行直线测试切割。
- 如果在仅 X 轴运动时刀片出现漂移、侧滑或斜切现象,请调整切向 C/Theta 轴的软件零点偏移,直到刀片严格平行于运动向量。
-
刀片补偿与转弯半径
- 校准刀具中心点 (TCP) 补偿。拖曳式刀片的尖端位于旋转中心线之后;请在 CAM/CNC 控制器中校准此偏移值,以防止切角处撕裂或磨圆。
-
拐角抬刀与重叠切割管理
- 对于致密材料(厚橡胶、高密度泡沫、垫片材料),在锐角拐角(小于 30°–45° 的角度)处启用抬刀并旋转功能,以避免刀片在完全没入切割状态下旋转导致拐角撕裂。
- 设置适当的引入/引出重叠量(通常为 0.5 毫米 – 1.5 毫米),以确保零件完全分离且不留连接点。
真空吸附与衬垫要求
-
切割衬垫选择
- 务必在真空区上方放置专门的透气切割衬垫(如透气毛毡、纤维切割垫或多孔牺牲板)。使用标准 MDF 废料板会导致刀片迅速变钝,并限制薄软材料所需的空气流通。
-
区域遮蔽与密封
- 仅在工件下方开启真空流量。使用废弃的亚克力、PVC 或遮蔽膜密封未使用的周边真空区。如果未密封台面的真空压力下降,瓦楞纸、开孔泡沫和纺织品等柔性材料会立即浮起。
-
针对不同材料的吸附策略
- 纺织品和多孔泡沫:在顶面覆盖一层薄遮蔽塑料或离型膜。真空通过开孔处产生吸力,将薄膜紧紧吸附在顶面上,从而显著增强吸附力。
- 薄硬质泡沫和瓦楞板:确保切割期间真空泵压力维持在至少 -70 至 -85 kPa (-20 至 -25 inHg),以抵抗振动刀切割上行动作产生的垂直向上力。
行程、压力与进给指南
- 振动切割头:使行程频率与前进进给速度相匹配,以确保刀片能完全切断材料而不会拖拽。进给速度超过振动频率会导致刀片偏斜、锯齿状边缘以及刀尖折断。
- 气动切割头:保持稳定的稳压干燥空气(通常为 6 至 8 bar / 85 至 115 PSI,具体取决于设备规格),以防止在切割致密或纤维增强材料时出现行程停顿。