收藏: CNC 雕刻机铣刀及刀柄
实现CNC最佳性能的铣刀与刀柄
铣刀与刀柄是实现CNC铣削精密度的关键。凭借我们卓越的工具系列,您可以确保CNC应用中切削整洁、寿命延长且性能优异。每个组件均经过精心打造,无论您是在加工木材、塑料还是金属,都能提供可靠的成果。
我们的铣刀与刀柄专为用户设计,能够无缝适配各种项目。刀具可提供锋利、精确的边缘,而刀柄则能确保高速运行期间的稳定性,有效减少可能导致加工质量下降的振动。使用这些精心设计的工具升级您的CNC路由器,提升性能与耐用性。
我们的产品均遵循严格的制造标准并经过严苛的平衡测试,以确保顺畅高效的铣削体验。选择我们的铣刀与刀柄,您不仅是对质量的投资,更是对专业CNC作业所需可靠性的保障。
此外,我们非常重视用户体验,让您能够在不牺牲速度或精度的情况下切割多种材料。无论您是业余爱好者还是经验丰富的专业人士,我们的工具解决方案均旨在有效满足各种切削任务的需求。

-
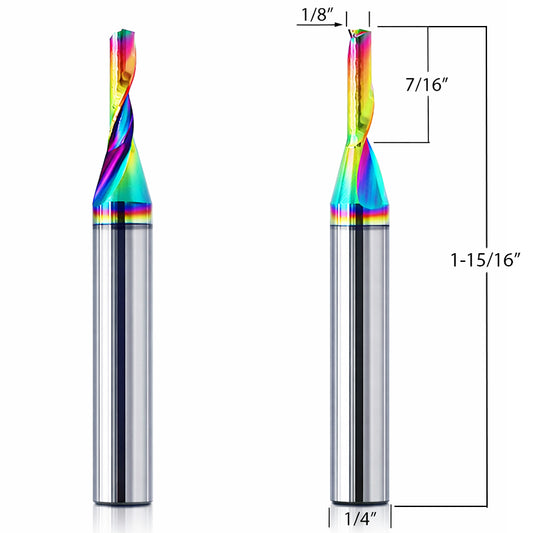
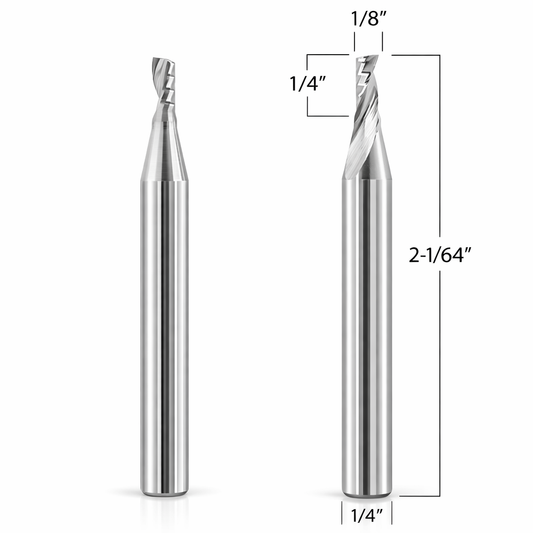
用于数控雕刻机的1/8英寸直径铝用铣刀
常规价格 $15.00常规价格单价 单价用于数控雕刻机的1/8英寸直径铝用铣刀
常规价格 $15.00常规价格单价 单价用于数控雕刻机的1/8英寸直径铝用铣刀
常规价格 $15.00常规价格单价 单价 -
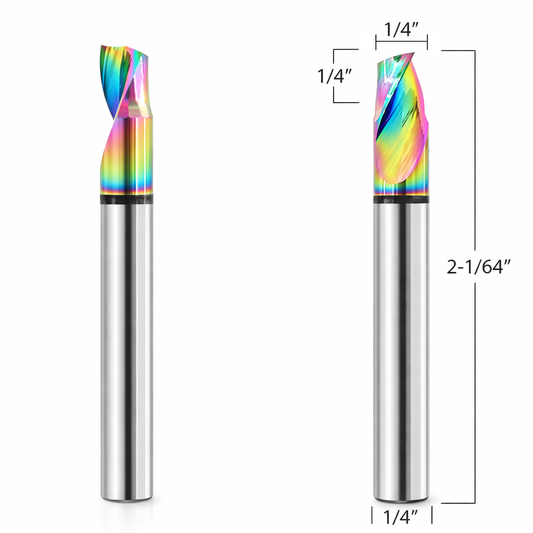
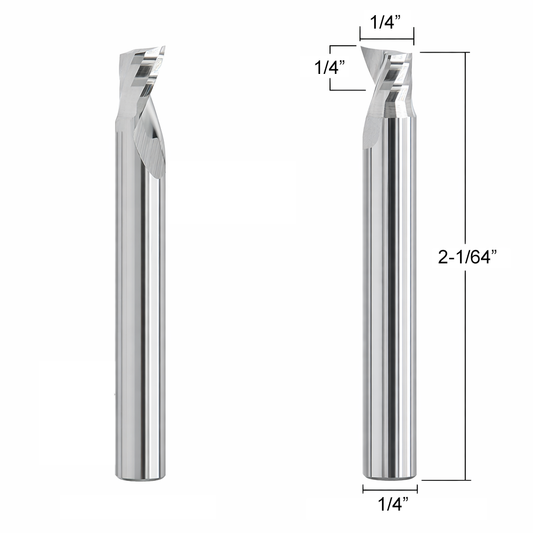
用于 CNC 雕刻机的 1/4 英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价用于 CNC 雕刻机的 1/4 英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价用于 CNC 雕刻机的 1/4 英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价 -
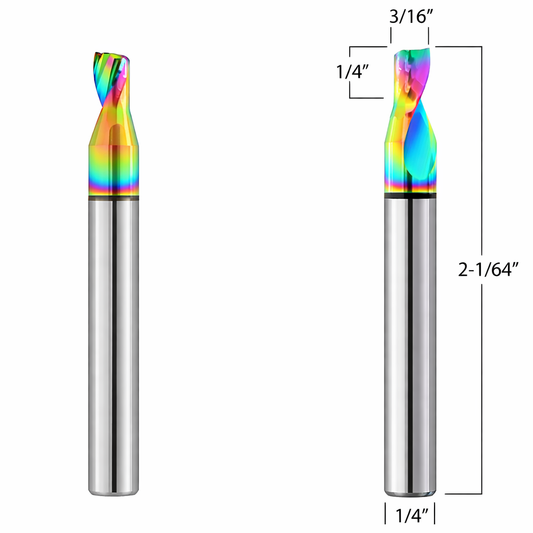
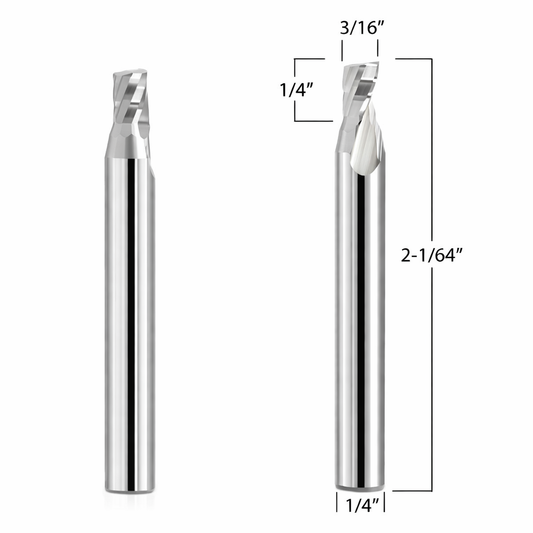
用于CNC铣床的3/16英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价用于CNC铣床的3/16英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价用于CNC铣床的3/16英寸直径铝用铣刀
常规价格 来自 $20.00常规价格单价 单价 -
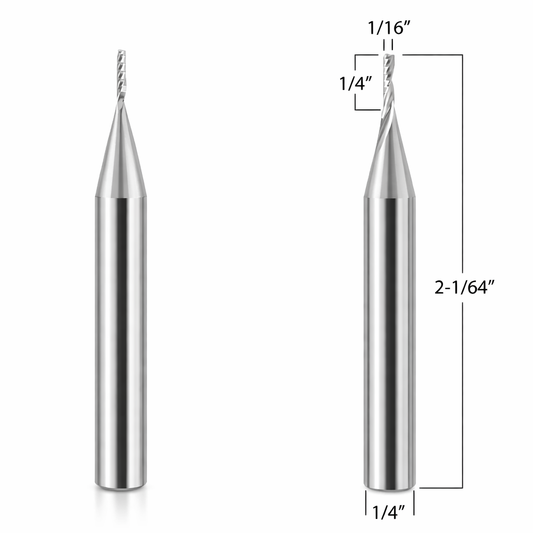
用于数控铣床的1/16英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价用于数控铣床的1/16英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价用于数控铣床的1/16英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价 -
用于数控铣床的1/8英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价用于数控铣床的1/8英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价用于数控铣床的1/8英寸直径铣刀
常规价格 来自 $13.00常规价格单价 单价 -
用于CNC雕刻机的1/4英寸直径铣刀
常规价格 来自 $20.00常规价格单价 单价用于CNC雕刻机的1/4英寸直径铣刀
常规价格 来自 $20.00常规价格单价 单价用于CNC雕刻机的1/4英寸直径铣刀
常规价格 来自 $20.00常规价格单价 单价 -
适用于数控(CNC)铣床的 3/16 英寸直径铣刀
常规价格 $20.00常规价格单价 单价适用于数控(CNC)铣床的 3/16 英寸直径铣刀
常规价格 $20.00常规价格单价 单价适用于数控(CNC)铣床的 3/16 英寸直径铣刀
常规价格 $20.00常规价格单价 单价 -
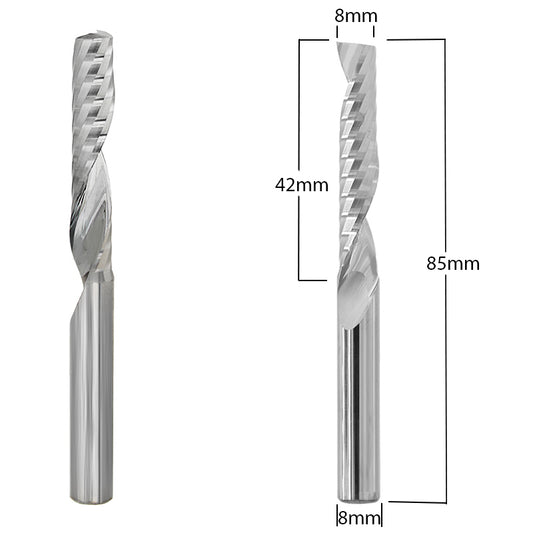
用于数控铣床的8毫米(5/16英寸)直径铣刀
常规价格 来自 $50.00常规价格单价 单价用于数控铣床的8毫米(5/16英寸)直径铣刀
常规价格 来自 $50.00常规价格单价 单价用于数控铣床的8毫米(5/16英寸)直径铣刀
常规价格 来自 $50.00常规价格单价 单价 -
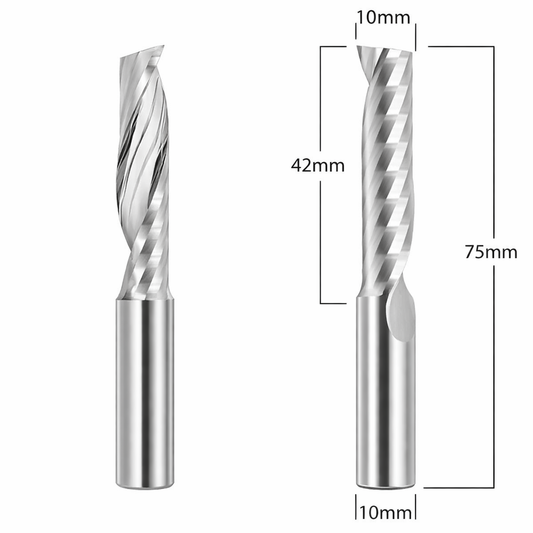
用于CNC铣床的10毫米(3/8英寸)直径铣刀
常规价格 来自 $90.00常规价格单价 单价用于CNC铣床的10毫米(3/8英寸)直径铣刀
常规价格 来自 $90.00常规价格单价 单价用于CNC铣床的10毫米(3/8英寸)直径铣刀
常规价格 来自 $90.00常规价格单价 单价 -
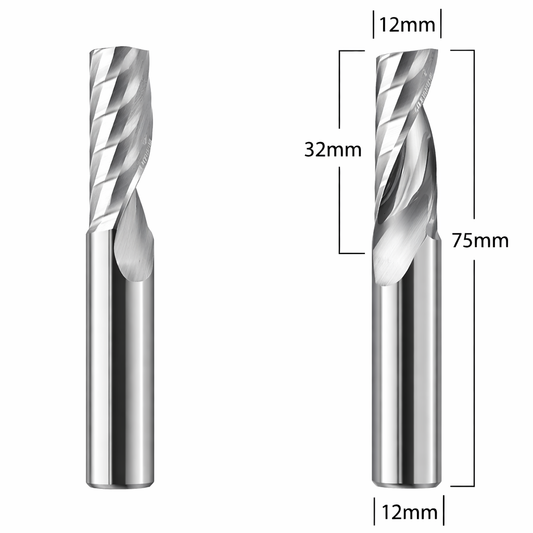
适用于数控铣床的12毫米(1/2英寸)直径铣刀
常规价格 来自 $120.00常规价格单价 单价适用于数控铣床的12毫米(1/2英寸)直径铣刀
常规价格 来自 $120.00常规价格单价 单价适用于数控铣床的12毫米(1/2英寸)直径铣刀
常规价格 来自 $120.00常规价格单价 单价 -
用于数控铣床的公制雕刻刀具
常规价格 $50.00常规价格单价 单价用于数控铣床的公制雕刻刀具
常规价格 $50.00常规价格单价 单价用于数控铣床的公制雕刻刀具
常规价格 $50.00常规价格单价 单价 -
专为数控雕刻应用设计的锥度球头铣刀
常规价格 来自 $65.00常规价格单价 单价专为数控雕刻应用设计的锥度球头铣刀
常规价格 来自 $65.00常规价格单价 单价专为数控雕刻应用设计的锥度球头铣刀
常规价格 来自 $65.00常规价格单价 单价 -
CNC雕刻机用钻石纹路铣刀
常规价格 来自 $38.00常规价格单价 单价CNC雕刻机用钻石纹路铣刀
常规价格 来自 $38.00常规价格单价 单价CNC雕刻机用钻石纹路铣刀
常规价格 来自 $38.00常规价格单价 单价 -
用于数控铣床的锥度球头铣刀
常规价格 $50.00常规价格单价 单价用于数控铣床的锥度球头铣刀
常规价格 $50.00常规价格单价 单价用于数控铣床的锥度球头铣刀
常规价格 $50.00常规价格单价 单价 -
数控铣床用内圆角刀具
常规价格 $150.00常规价格单价 单价数控铣床用内圆角刀具
常规价格 $150.00常规价格单价 单价数控铣床用内圆角刀具
常规价格 $150.00常规价格单价 单价 -
专为数控铣床设计的V型槽刀具
常规价格 来自 $225.00常规价格单价 单价专为数控铣床设计的V型槽刀具
常规价格 来自 $225.00常规价格单价 单价专为数控铣床设计的V型槽刀具
常规价格 来自 $225.00常规价格单价 单价 -
用于CNC铣刀ER20刀柄的弹簧夹头
常规价格 $38.00常规价格单价 单价用于CNC铣刀ER20刀柄的弹簧夹头
常规价格 $38.00常规价格单价 单价用于CNC铣刀ER20刀柄的弹簧夹头
常规价格 $38.00常规价格单价 单价 -
数控铣刀ER25刀柄夹头
常规价格 来自 $38.00常规价格单价 单价数控铣刀ER25刀柄夹头
常规价格 来自 $38.00常规价格单价 单价数控铣刀ER25刀柄夹头
常规价格 来自 $38.00常规价格单价 单价 -
适用于CNC铣刀ER32刀柄的筒夹
常规价格 $50.00常规价格单价 单价适用于CNC铣刀ER32刀柄的筒夹
常规价格 $50.00常规价格单价 单价适用于CNC铣刀ER32刀柄的筒夹
常规价格 $50.00常规价格单价 单价 -
ISO30 ER32-42L 平衡式筒夹刀柄 CNC 刀柄
常规价格 $75.00常规价格单价 单价 -
-
用于CNC数控铣床的金刚石修边铣刀
常规价格 来自 $200.00常规价格单价 单价用于CNC数控铣床的金刚石修边铣刀
常规价格 来自 $200.00常规价格单价 单价用于CNC数控铣床的金刚石修边铣刀
常规价格 来自 $200.00常规价格单价 单价