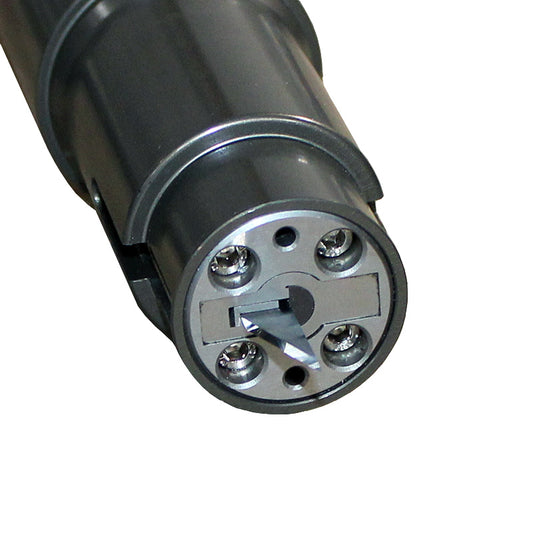
Colección: Cuchillas de corte especiales TRM para sistemas CNC serie TR-M de Mintech
Soluciones de corte de precisión diseñadas para las fresadoras CNC de la serie Mintech TR‑M
Esta colección de cuchillas de corte especiales TRM reúne una gama completa de cabezales de corte especializados, cuchillas oscilantes y accesorios de sujeción de cuchillas diseñados específicamente para los sistemas CNC de la serie Mintech TR‑M. Construidas para ofrecer precisión, durabilidad y un rendimiento de corte limpio, estas herramientas admiten flujos de trabajo exigentes en los sectores de embalaje, señalización, textiles, espuma, caucho y otros materiales flexibles o semirrígidos.
-
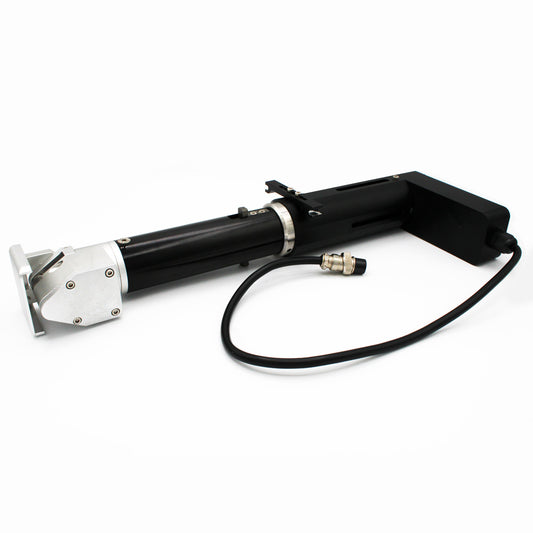
Cabezal de corte con rueda activa para la serie TR-M de Mintech
Precio habitual $1,700.00Precio habitualPrecio unitario / porPrecio de oferta $1,700.00 -
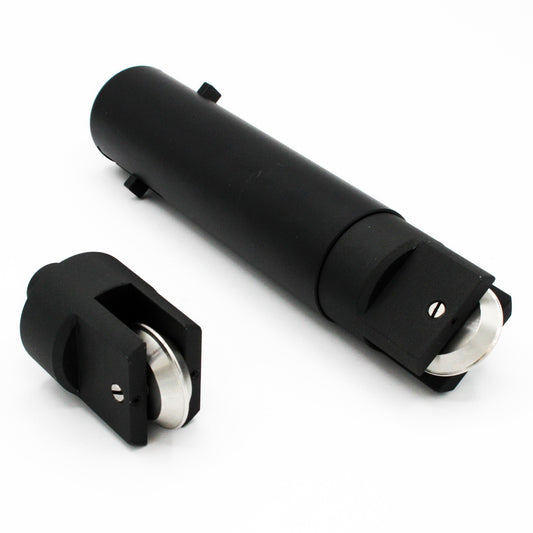
Cabezal de corte y hendido para la serie Mintech TR-M
Precio habitual $1,000.00Precio habitualPrecio unitario / porPrecio de oferta $1,000.00 -
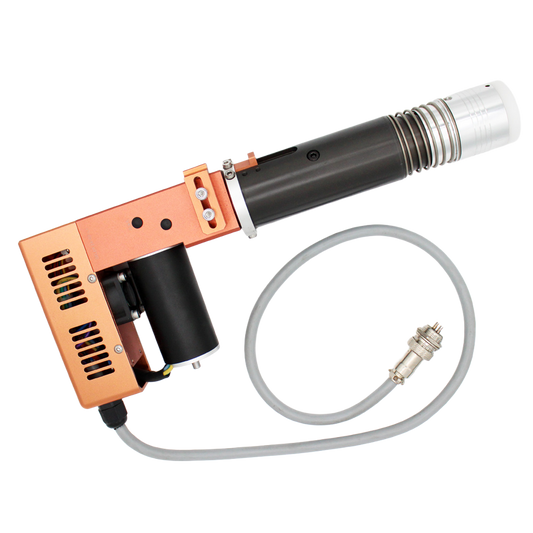
Cabezal de corte vibratorio eléctrico para la serie Mintech TR-M
Precio habitual $1,900.00Precio habitualPrecio unitario / porPrecio de oferta $1,900.00 -
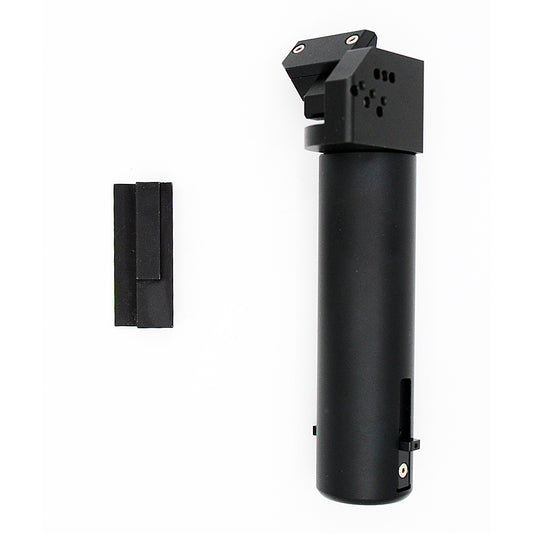
Cuchilla oblicua para la serie Mintech TR-M
Precio habitual $1,200.00Precio habitualPrecio unitario / porPrecio de oferta $1,200.00 -
Cabezal de corte neumático para la serie Mintech TR-M
Precio habitual $2,400.00Precio habitualPrecio unitario / porPrecio de oferta $2,400.00 -
Cabezal de corte puntiagudo para la serie Mintech TR-M
Precio habitual $1,000.00Precio habitualPrecio unitario / porPrecio de oferta $1,000.00 -
Cabezal de corte con resorte para la serie Mintech TR-M
Precio habitual $1,000.00Precio habitualPrecio unitario / porPrecio de oferta $1,000.00 -
Cuchillas oscilantes para fresadoras CNC
Precio habitual $10.00Precio habitualPrecio unitario / porPrecio de oferta $10.00Cuchillas oscilantes para fresadoras CNC
Precio habitual $10.00Precio habitualPrecio unitario / porPrecio de oferta $10.00 -
Blade Tool Collet ofrece un agarre preciso y seguro de las cuchillas.
Precio habitual $10.00Precio habitualPrecio unitario / porPrecio de oferta $10.00Blade Tool Collet ofrece un agarre preciso y seguro de las cuchillas.
Precio habitual $10.00Precio habitualPrecio unitario / porPrecio de oferta $10.00
Preguntas frecuentes
¿Qué son las cuchillas de corte especial TRM?
Las cuchillas de corte especial TRM son cabezales de corte de precisión y cuchillas oscilantes diseñadas para las fresadoras CNC de la serie Mintech TR‑M. La colección incluye cabezales de corte de rueda activa, hendido, vibración eléctrica, neumática, oblicuos, puntiagudos y de resorte, junto con cuchillas oscilantes y pinzas portaherramientas para un agarre seguro de las cuchillas.
¿Para qué flujos de trabajo y materiales están diseñadas estas herramientas?
Están diseñados para ofrecer precisión, durabilidad y un rendimiento de corte limpio en aplicaciones exigentes como:
- Embalaje
- Rotulación
- Textiles
- Espuma
- Caucho
- Otros materiales flexibles o semirrígidos
¿Qué hace que estas herramientas sean adecuadas para los sistemas CNC de la serie TR‑M?
Cada herramienta está diseñada para:
- Precisión
- Durabilidad
- Rendimiento de corte limpio
- Flujos de trabajo industriales exigentes
¿Estas herramientas son exclusivas para los sistemas Mintech serie TR‑M?
Sí, todos los artículos de esta colección están diseñados específicamente para las fresadoras CNC de la serie Mintech TR‑M, lo que garantiza la compatibilidad y un rendimiento de corte óptimo
¿Para qué se utiliza la pinza de la herramienta de cuchilla?
Proporciona un agarre preciso y seguro de las cuchillas, garantizando un rendimiento de corte estable.
avisos de seguridad para el manejo de cuchillos
Alineación de la cuchilla e instalación de la pinza
-
Configuración de la línea central y la proyección
- Inserte la cuchilla en la pinza o en el soporte adaptador de modo que el filo de corte quede alineado estrictamente a lo largo del eje cero de referencia del portaherramientas.
- Ajuste la extensión de la cuchilla de modo que la longitud expuesta sea igual al grosor del material más 0.5 mm a 1.0 mm dentro de la base de corte de sacrificio. Una extensión excesiva aumenta la deflexión lateral de la cuchilla y el desgaste prematuro.
-
Inspección de la sujeción y la pinza
- Inspeccione las ranuras de la pinza y los tornillos de sujeción en busca de residuos o fatiga del metal antes de la inserción. Apriete los tornillos de fijación uniformemente contra la parte plana del vástago de la cuchilla para evitar que esta se tuerza o pierda la escuadra bajo carga lateral.
-
Verificación del ángulo
- Asegúrese de que la parte posterior de la cuchilla esté en escuadra con la mesa de trabajo. Si utiliza cuchillas de bisel asimétrico, verifique si la cara vertical debe orientarse hacia el corte final o hacia el lado de desperdicio.
Calibración tangencial y ajuste direccional
-
Calibración cero del eje Theta (rotacional)
- Realice un corte de prueba recto a lo largo del eje X principal de la máquina.
- Si la cuchilla se desvía, serpentea o corta en diagonal durante un movimiento solo en X, ajuste el desplazamiento cero del software del eje tangencial C/Theta hasta que la cuchilla corra estrictamente paralela al vector de movimiento.
-
Desplazamiento de la cuchilla y radio de giro
- Calibre el desplazamiento del punto central de la herramienta (TCP). La punta de una cuchilla de arrastre se sitúa ligeramente por detrás del eje de rotación; calibre este valor de desplazamiento en su controlador CAM/CNC para que las esquinas no se desgarren ni se redondeen.
-
Gestión de levantamiento de esquinas y sobrecorte
- Para materiales densos (caucho grueso, espuma de alta densidad, láminas para juntas), habilite levantar y girar en las esquinas afiladas (ángulos más cerrados de 30°–45°) para evitar el desgarro de las esquinas causado por girar la cuchilla mientras está totalmente sumergida en el corte.
- Establezca solapamientos de entrada/salida adecuados (típicamente 0.5 mm – 1.5 mm) para garantizar la separación completa de la pieza sin dejar pestañas.
Requisitos de sujeción por vacío y base de apoyo
-
Selección de la base de corte de sacrificio
- Coloque siempre una base de sacrificio especializada y permeable al aire (por ejemplo, fieltro transpirable, base de corte fibrosa o tablero de sacrificio poroso) sobre las zonas de vacío. Un tablero de sacrificio de MDF estándar provoca el embotamiento rápido de la cuchilla y restringe el flujo de aire necesario para materiales delgados y flexibles.
-
Enmascaramiento y sellado de zonas
- Exponga el flujo de vacío estrictamente debajo de la pieza de trabajo. Utilice recortes de acrílico, PVC o película de enmascarar para sellar las zonas de vacío perimetrales no utilizadas. Materiales flexibles como cartón corrugado, espuma de celda abierta y textiles se levantan instantáneamente si la presión de vacío disminuye en áreas de la mesa no selladas.
-
Tácticas de sujeción específicas para materiales
- Textiles y espumas porosas: Coloque una película plástica de enmascarar delgada o una película de liberación sobre la superficie superior. El vacío succiona a través de las celdas abiertas y presiona la película firmemente contra la cara superior, aumentando drásticamente la fuerza de sujeción.
- Espumas rígidas delgadas y cartones corrugados: Verifique que la presión de la bomba de vacío se mantenga al menos entre -70 a -85 kPa (-20 a -25 inHg) durante el corte para resistir las fuerzas de levantamiento vertical generadas por el movimiento ascendente de la carrera oscilante.
Pautas de carrera, presión y avance
- Cabezales de corte oscilantes: Iguale la frecuencia de carrera y la tasa de avance hacia adelante para que la cuchilla corte completamente el material sin arrastrarlo. Las tasas de avance que superan la frecuencia de oscilación provocan deflexión de la cuchilla, acabados de borde dentados y puntas de cuchilla rotas.
- Cabezales neumáticos: Mantenga un suministro constante de aire seco regulado (típicamente 6 a 8 bar / 85 a 115 PSI, dependiendo de las especificaciones de la unidad) para evitar la vacilación de la carrera en materiales densos o reforzados con fibra.